新闻2
火焰切割机与等离子切割机的优缺点
火焰切割也叫氧割,利用预热火焰将钢板<碳钢>表面某一点加热到燃点<1000℃>,然后再燃点充高压氧进行助燃,使钢板燃烧形成切口的切割方法。火焰切割需要用到的气体、加热气体(乙炔、丙烷、煤气)助燃气体(氧气)(文章由 数控切割机厂家 采集发布,文章内容仅供参考)
等离子切割又叫电割,通过等离子电源(又名等离子切割机)将普通工业用电转换成高温(弧芯8000-12000℃,能分解一切分子材料)等离子电弧,利用等离子电弧的能量将钢板燃烧,并借助等离子流将残渣带走形成切口的切割方法。
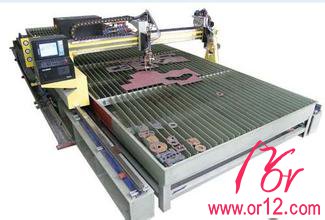
虽然数控火焰切割薄板(0.5-6mm)由于速度慢,热变形较大等主观因素,在切割领域已经逐步被等离子切割替代,但是在切割厚板和中板方面,数控火焰切割仍然处于举足轻重的地位,并且火焰切割以其价格的优势,在切割中板、厚板切割材料中一直占有一定的市场份额
其优点主要表现为以下几个方面:
1. 可以切割很厚的碳钢,它的切割范围很广,可以切6mm—200mm厚的钢板;
2. 火焰切割机的价格比较低,同时前期投入成本也较低。
火焰切割存在的缺陷主要表现在以下几个方面:
1.切割所需预热和穿孔时间长,切割速度慢;
2.切割时的热变形大,尤其在切割(0.5-6mm)的薄板时,切割精度不高。
3.无法对铜,铝等有色金属和不锈钢进行切割。
4.燃烧燃料的方式对环境污染较严重,不环保。
通常数控等离子弧切割是指数控机床利用高温等离子电弧的热量使工件切口处的金属部局熔化(和蒸发),并借高速等离子的动量排除熔融金属以形成切口的一种加工方法。等离子的运用目前也已经相对较普及化,但是等离子切割自身由于主客观原因,在切割的同时也较之有自身的缺陷,等离子切割的优点主要表现为以下几个方面:
1.切割领域宽,可切割所有金属板材;
2.切割速度快,效率高,切割速度可达10m/min以上;
3.切割精度比火焰切割高,水下切割无变形,精细等离子切割则精度更高。
等离子切割的缺点主要表现在以下几个方面:
1.切割20mm以上钢板比较困难,需要很大功率的等离子电源,成本较高
2.切割厚板时,割口成V型
▸销售:割嘴220197,电极220181(Air),屏蔽罩220198用于
▸电极120547,屏蔽罩020688,喷咀020689,批发40A海宝MAX2
▸销售109004海宝电流传感器109483梅塞尔法利切割机
▸屏蔽罩Retainer屏蔽帽保持器(屏蔽罩)37081伊萨等离子配件长治批发▸便携式自动气体切割机万用手割炬配件T6C520305日本小松酸素数控等离子耗材陕西销售▸松下伺服电机-A系列40006267日本小池酸素等离子配件孝感批发
▸如何正确选购激光切割机与等离子切割机▸电极420120喷嘴420118保护帽420116屏蔽罩420114涡流环420211易损件适合手持美国海宝小电源Powermax30XP▸销售:电极220709,喷嘴220859,保护帽220707用于600ABevel海宝HPR800XD切割机配件
▸S系列斜齿轮蜗轮蜗杆减速机RF37DT80K4德国SEW泰安批发▸欧式接头BG-90635_日本松下焊机原厂配件芜湖销售部▸焊机配件CX0058输出端子日本OTC欧地希库尔勒销售服务